

果汁,是最日常的饮品。
让每一瓶都对味,是食品工业的基本功。。
但守住这份“对味”并不容易。当食安标准与品质一致性要求不断持续提升,果汁生产线的自动化水平,就成了拉开产品竞争力差距的关键变量。
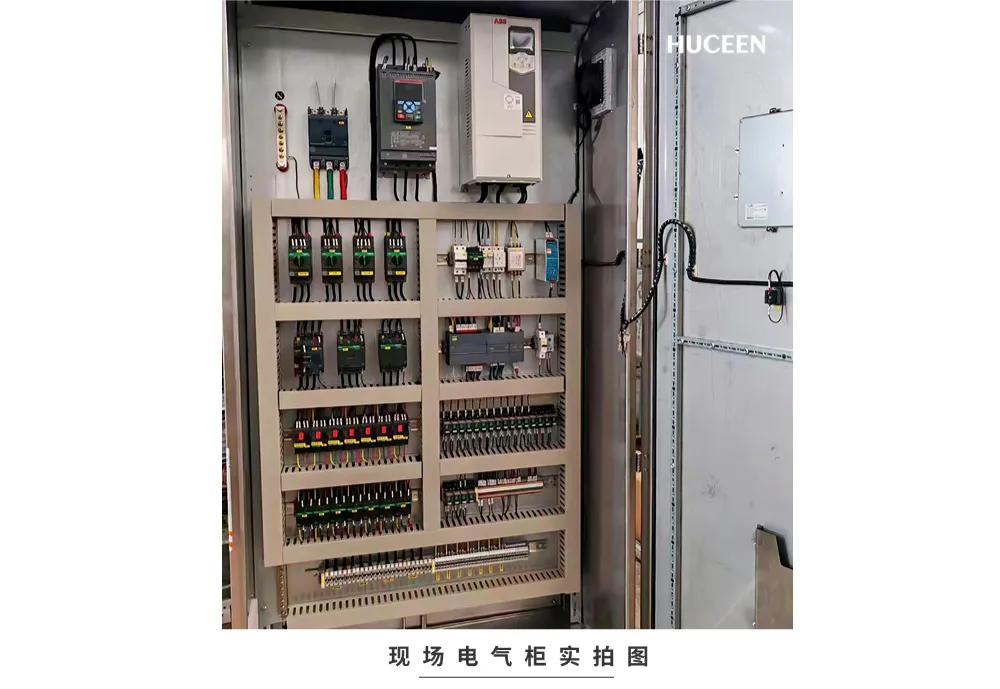
在河南一家果汁生产企业的产线上,这个变量有了具体的答案。 从清洗、榨汁、调配、杀菌、灌装到装箱,守护每一瓶果汁风味的“神经系统”,正是汇辰自动化H7-1200系列Profinet主站PLC。
一条果汁产线的控制考题
要接住"每一瓶都对味"这件事,控制系统得先过一道考题。
区别于一般工业场景,果汁生产有着更特殊的要求:
工段长、节拍紧:从原料清洗到装箱共 11 个工段,前后工序必须严格同步,任何一段掉速都会造成堆料或断料,任何一段停机都可能让管道中的物料报废;
工艺精度要求高:糖度、酸度、杀菌温度、灌装量均为连续量,参数一旦漂移,轻则风味不一致,重则整批回调;
数据追溯要求严:杀菌强度、批次数据需要完整记录,以支撑食品安全审计与问题回溯,这是行业的刚性要求;
简而言之,产线需要的是一套能覆盖全生产流程、长期稳定运行、整体成本优异的成熟方案。
H7-1200系列PN主站PLC的标准答卷
面对这些要求,汇辰自动化的答案是一套以 H7-1200 系列 PLC 为核心的模块化架构。
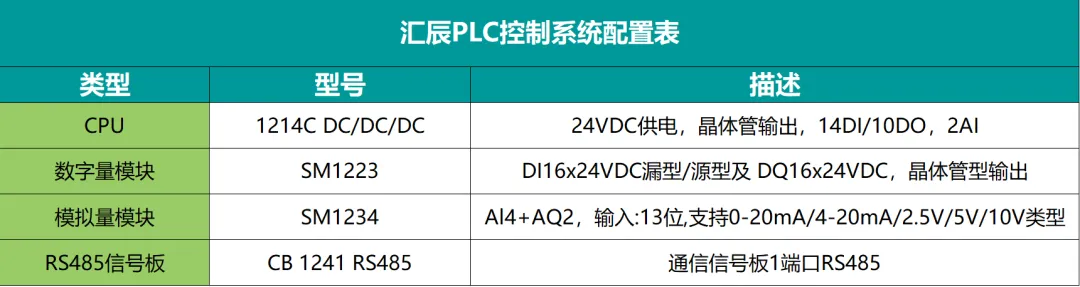
产线以 H7-1200 系列 1214C CPU 作为主控制器,承担全流程逻辑运算、工艺 PID 调节、设备联锁以及数据处理任务;通过CM1241 RS485总线连接现场仪表与变频器,通过以太网连接触摸屏与远程维护通道。
同时,H7-1200系列沿用主流编程软件的组态习惯,原有产线改造、扩容与备件替换时不必推倒重来,组态方式、接线逻辑与程序结构均可平滑迁移。
11 个工段的控制落点
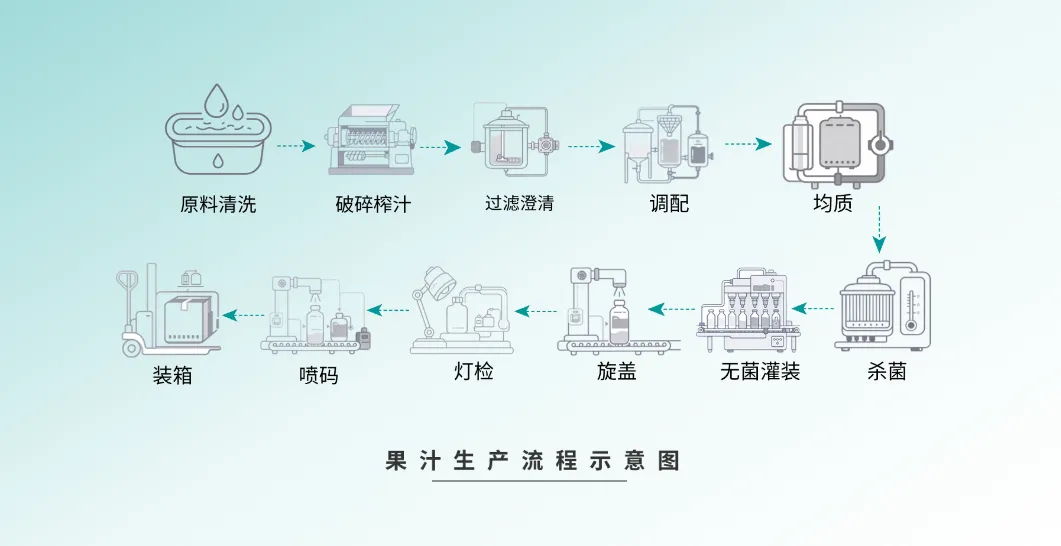
架构落地,要看它在每个工序上具体做了什么。从原料清洗到装箱,11 个工序环环相扣:
原料清洗 → 破碎榨汁 → 过滤澄清 → 调配 → 均质 → 杀菌 → 无菌灌装 → 旋盖 → 灯检 → 喷码 → 装箱
原料预处理
控制清洗机喷淋泵、气泡泵与变频输送带启停调速;控制自动上料、缺料停机;控制破碎榨汁机过载保护、电流监测与软启动,防堵转。
榨汁与过滤
控制压力转速闭环恒压出汁;压差监测自动反冲洗,滤芯堵塞报警;液位联锁进料阀与出料泵,防溢防抽空。
调配
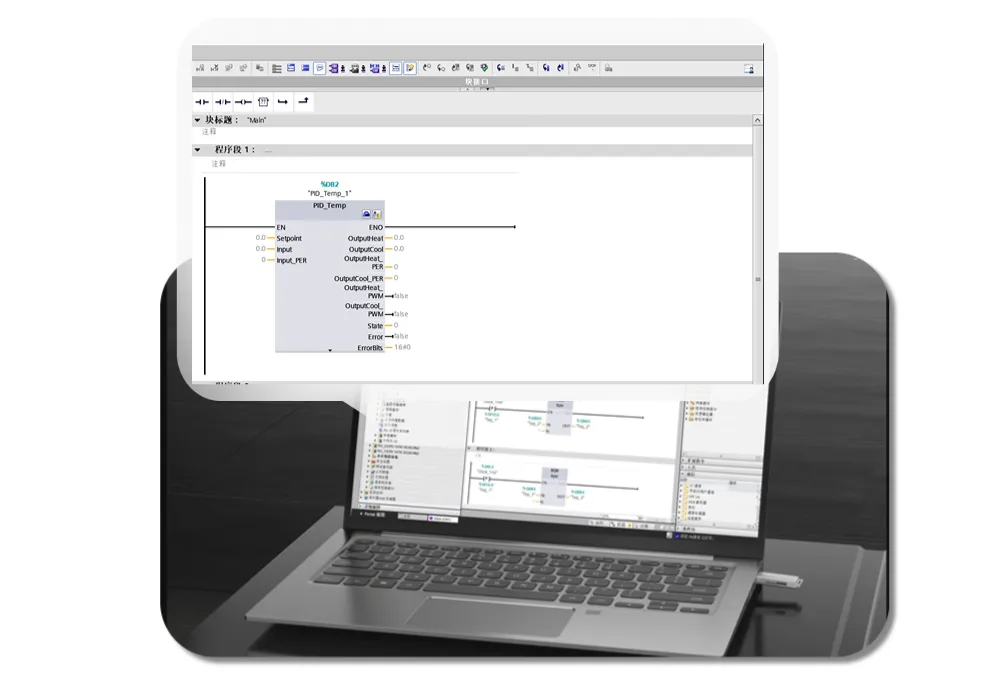
PID 功能控制调节糖浆与酸液添加量。
均质与杀菌
PID 功能调节蒸汽阀恒温维持;杀菌时间与输送速度同步联锁;超温低温报警停机,数据留档可追溯。
灌装与旋盖
控制伺服灌装阀脉冲定位定量,精度 ±0.5%;空瓶检测、定位、灌装、旋盖联动,缺瓶歪瓶自动剔除;旋盖扭矩实时监控。
后处理
灯检图像检测异物、液位与封盖,控制不良品剔除;喷码机联动喷印日期批号;控制装箱码垛节拍同步。
数据管理与远程运维
温度、压力、流量、糖度、产量与设备状态实时采集,历史数据可追溯;超温、过载、堵转、液位异常分级报警;以太网与 4G 支持远程监控、参数修改与程序上传下载。
工程价值:强集成、易编程、稳运行
11 个工序跑通,最终要回到一个更实际的问题:这套方案给产线带来了什么。
强集成:一套控制器覆盖 11 个工序,逻辑控制、 PID、设备联锁与数据采集集中在同一套系统完成,数字量、模拟量、RS485 与以太网通信一体配置,减少外扩环节与柜内占地。
易编程:工程师沿用熟悉的编程与组态方式,无需重新学习;PID 调节、配方切换、联锁保护以标准功能块封装,个别工序只需调整参数,交付与调试周期显著缩短。
稳运行:通道级诊断配合模拟量滤波与抗干扰能力,在果汁车间高温、高湿、频繁冲洗的环境下长期稳定;分级报警与远程运维通道,让多数参数类问题无需到场即可处置。
从枝头到货架,从清洗池到灌装线,每一瓶果汁的风味背后,都是各个工序的精密协作。
未来,汇辰自动化将继续以自主可靠的工业控制技术,守护每一条产线的稳定运行、持续赋能中国工业。
未经书面授权禁止复制或建立镜像
特别提醒:新报网文章内容、图片、视频出现侵权问题,请与本站联系撤下相关作品 help@cssxw.com。
风险提示:新报网发布的文章、图片、数据等信息来源于互联网,仅供参考、学习分享使用,不构成投资建议。相关侵权责任由信息来源第三方承担。

Copyright@2021-2026 by all rights reserved
举报投诉:Jubao_404@163.com